危险化学品储罐的风险与控制储存甲、乙类危险化学品的储罐,具有易燃、易爆、易挥发、易产生静电、易受热膨胀、有毒等特点。储罐存储的物料的数量均远远大于重大危险源的临界量,潜在的风险很大,容易发生灾难性的火灾事故。储罐事故连续不断,常见于媒体。据统计储罐事故远高于石化企业高温、高压、连续反应的装置事故。 储罐的风险是固有的,要防止储罐事故的发生,关键是对储罐的运行和检修过程的固有风险进行全过程的控制,才能避免事故的发生。 一、储罐的形式
全压力罐(球罐)
内浮顶罐 储罐的外形主要有球罐、立式储罐、卧式储罐等,但无论什么外形,其按功能主要分为压力罐、常压罐和冷冻罐三种。压力罐分为承压罐、全压力罐和气柜;常压罐分为浮顶罐(内浮顶和外浮顶)和固定罐;冷冻罐分为半冷冻罐和全冷冻罐。容易发生事故的是全压力罐和浮顶罐。 二、危化品储罐的主要风险 1、全压力罐(球罐)的主要风险 全压力罐(球罐)一般存储液化石油气产品,工作压力比较高,一般在3Mpa以下。其主要风险:物料泄漏引起爆炸火灾。泄漏的主要原因有:
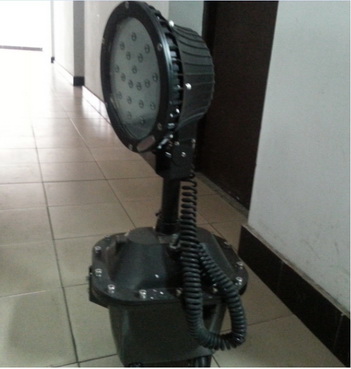
(1)使用材质不符合储存物料的要求,一定时间后材质受应力的变化、腐蚀等因素材质发生脆裂发生泄漏。2010年1月7日,始建于1969年兰州某公司316裂解C4 球罐(R202)底部出口管线弯头处裂开,C4泄漏遇火源发生爆炸。事故造成6人死亡,6人受伤。 (2)紧固件的螺栓的材质不符合要求,螺栓断裂而发生泄漏。2012年9月8日上海某公司的乙烯超临界管线在运行中螺栓发生断裂引起火灾。断裂螺栓为沿晶型应力腐蚀开裂,开裂螺栓化学成份中碳含量高于标准上限,而铬含量又是低于标准下限,同时固溶处理不充分。 (3)检修附件或在管线上翻拆盲板等作业时没有将联锁解除,气动阀的气源、电动阀的电源切断,检修时阀门突然动作,引起泄漏。2003年11月15日上海某公司在C4球罐的管线上翻拆盲板时,因没有联锁解除,切断气动阀的气源,气动阀突然打开,引起大量C4泄漏,幸亏未遇火花,没有发生严重后果。 (4)球罐检修时没有与物料管线完全隔离,会引起串料而泄漏事故。 (5)仪表失灵,仪表除了罐体上的液位、压力系统显示、控制外,现场设置的固定可燃气体报警一旦仪表失灵,储罐的运行将成为盲区。1997年东方化工厂的火灾,现场52台固定可燃气体报警仪,51台是坏的。仪表失灵会引起球罐超压而引发泄漏等事故。 2、浮顶罐的主要风险 浮顶罐一般都储存甲、乙类危险物料,物料的闪点低,易挥发,容易发生闪爆火灾等事故。 (1)储罐运行时超温、超压、超高的现象较多发生,特别是中间储罐,装置发生异常时把温度高的物料送入常压罐,引起物料挥发,造成罐压升高。其后果是罐顶撕裂,大量的油气溢出,遇火花引发爆炸火灾和环境污染事故。 (2)罐底板腐蚀穿孔,物料从罐底溢出,并会顺着雨污水系统流出罐区,遇火花引发爆炸火灾事故。 (3)仪表失灵或操作人员误操作造成冒顶,物料顺着雨污水系统流出罐区,遇火花引发爆炸火灾事故。1993年10月21日,南京炼油厂油品分厂操作人员本应打开310号罐的出口主控制阀门,但是错误地将311号罐出口主控阀门打开,造成311号罐打出的油进入310号油罐,导致310号油罐冒顶外溢,汽油蒸气在罐区及罐区防护堤之外大面积扩散遇手扶拖拉机排气火星发生爆炸,事故造成2人死亡。 (4)操作工艺上,物料流速太快,容易静电积聚而发生事故。 (5)储罐检修时风险最大,主要有: a:储罐清洗时易发生人员中毒、窒息和火灾事故。 2012年2月23日中午11时50分左右,南京梅山钢铁厂的煤气柜在清洗过程中,因回流管的盲板被拆。导致煤气进入气柜,致6人死亡,7人受伤。 2010年6月29日。辽阳某炼油厂在对C1-7原油罐进行清洗作业时,由于使用非防爆灯具,遇罐内的油气发生闪爆,造成5人死亡、5人烧伤。 b:物料未彻底清理,罐底板腐蚀穿孔,罐底板下有物料,对储罐进行动火或使用不防爆的电器用具引发火灾事故。 2002年12月28日,某企业附属油库1座2000m3汽油罐因钢板锈蚀穿孔没有进行处理,在烧焊底板时发生爆炸。 c:涂装作业时易发生火灾。 1998年10月18日,某炼油厂输油车间北山油罐区127号油罐涂装作业中,因使用36V的不防爆灯具照明,发生爆炸,7人死亡5人受伤,其中1人重伤,4人轻伤。 d:物料中含有硫的储罐,会有产生硫化铁,在满足自然条件下,会引发自然。 某炼油厂油品车间对一台2000m3 不合格油罐进行清洗,在抽完底油并加好盲板后,打开人孔时,罐底的硫化亚铁杂质自燃起火,引发罐内油气爆炸。 三、储罐运行中的风险控制 (一)储罐本体的风险控制 1、对储存甲、乙类危险品储罐的温度、压力、液位要设置二种以上的显示与报警。要设置二级报警显示,即现场控制室和调度室。以保证报警时被及时发现,及时处置。 2、温度、压力、液位要设置联锁系统,以保证储罐的安全运行。 3、运行的储罐仪表必须保证完好,一旦仪表有故障,储罐要暂停使用。 4、对储存含硫物料的储罐,对罐体、管道、附件根据实际情况要增加检测频次。保证罐体、管道、附件符合物料的储存要求。防止因硫腐蚀而发生事故。 5、《石油化工可燃气体和有毒气体检测报警设计规范》4.3.1要求,测点位于释放源的最小频率风向的上风侧。这是最低要求,石化企业的每台储罐的可燃气体、有毒气体报警仪的测点要安装在四个方位以上。保证全气候检测。 6、储罐的安全阀、呼吸阀必须完好,按期校验,保证完好。防止环境温度发生急剧变化是储罐变形。 (二)储罐运行中风险控制 1、根据物料的性质,制定工艺参数。按工艺参数设定报警值。储罐运行时,超过工艺参数临界点,储罐必须暂停运行。严禁超高、超低、超压、超温运行储罐。 2、当储罐的储存物料变更时,必须修正工艺参数,调整温度、压力、液位的报警值,即使短时间的物料调整,也要修正工艺参数,调整温度、压力、液位的报警值。事故往往发生在侥幸中。 3、储罐收付作业,要控制物料流速,甲、乙物料不超过不能多股物料同时进罐。防止静电积聚。 4、沸点低于45℃的甲B类物料,严禁储存到常压储罐。防止油气挥发,造成事故。 5、储存甲B类物料的常压储罐,严禁甲A类物料串入储罐。 6、全压力罐(球罐)首次进料时,罐内的含氧量必须分析合格,方能进料。 7、石化企业的污水罐、酸性水罐必须按甲、乙类储罐运行管理。 (三)储罐检修中的风险控制 储罐检修时最容易发生火灾、中毒、窒息和环境污染等事故,因此必须做好以下控制措施。 1、清罐风险控制措施 (1)制定清洗方案,组织工艺、设备、安全、运行人员进行风险辨识、确定清洗的步骤,制定措施。 (2)罐内必须使用冷光源移动防爆灯照明。禁用有线安全电压、白炽灯,碘坞灯等发热的照明。从事故的案例分析,储罐检修中事故绝大部分是使用了有线安全电压照明。安全电压只是对人体不伤害而言,但它会产生火花,足以点燃储罐内的可燃气体。电线在移动中绝缘会损坏,也会产生火花。
(3)清洗作业按制定的程序分步有序进行。上一步骤未完成,不得进行下一步骤。 (4)清洗作业前应确保罐底油排除干净。通常的方法有:排污口排除底油、机械抽吸、垫水抽吸等方法。并充分进行排除油气的工作,确保罐内油气驱散彻底。 (5)防止硫化亚铁自燃,清扫出来的油罐中的油泥、锈渣等杂质在收集前应用水淋湿,氧化铁必须保持湿润状态,集中后应立即送至罐区外的安全地带妥善处理,严禁放在作业现场,以防止硫化亚铁自燃物自燃,引发火灾事故。 (6)夏天高温季节尽量避免清罐作业。必须要进行的要有降温措施,作业时间控制措施。雷雨天气,应停止清罐作业。 (7)储存含硫原油或含硫物料的储罐。罐底油污泥内会含有硫化氢。在翻动罐底油污泥时人员要佩带防毒面具,带上便携式硫化氢报警仪。一旦报警立即撤离。 (8)对粘度高的物料罐要进行蒸罐处理。使粘附在罐壁上的残留物能融化到罐底水中。但蒸罐时会有异味溢出,对环境造成影响要有吸附措施,减少对环境的影响。 2、入罐作业(受限空间)风险控制措施 (1)打开罐上所有的人孔,并要有足够的通风时间,保证罐内的可燃、有害气体散发彻底。 (2)人员第一次进罐前对罐内进行可燃气体、有毒气体、含氧量要取样分析。不要用便携式的仪器在人孔处测一下就完事。人孔处不代表整个罐内情况。 (3)有条件的在检修储罐上开检修门,降低风险 (4)入罐作业要有监护产生,出入的人员要清点、登记。 3、检修中的风险控制 (1)罐内动火作业必须符合动火条件。 (2)检修罐必须脱开与罐体连接的工艺管线、氮气管线、气相联通管线。常压罐必须把泡沫管线脱开、隔离。泡沫管线内平时是空的,而且与其他储罐的罐内联通。
(3)认真检查罐底板,罐底有腐蚀的要进行捉漏。有漏点,底板下肯定有残油,修正检修方案。 (4)进入罐内首先检查浮盘的浮筒是否有残油。有残油必须清理出罐内。一般情况下浮盘的浮筒有几个会渗漏进残油。 4、涂装中的风险控制 (1)涂装作业时,涂料用多少进多少,千万别贪图方便,把涂料堆在罐内。这是常见的低级错误。 (2)涂装作业时禁止同时又动火作业。 (3)进入罐内的作业人员口袋里禁止藏打火机。 事故是在动态中发生的,只有控制好每个过程的风险,才能避免事故。安全管理实际上就是风险管理,任何一种作业都有风险。辨识风险,控制风险是安全管理之本。 本文刊登《上海安全生产》杂志2015年12期 声明:此篇为集团原创文章,转载请标明出处链接:http://shhuagong.com/sys-nd/141.html
|